青岛工业设备选购与定制指南:从工装夹具到非标设备制造的全流程解析
青岛作为山东半岛制造业的核心城市,拥有家电电子、轨道交通、汽车零部件、食品加工、化工橡胶等完整的产业带。对于本地工厂而言,青岛工业设备的选型与配套能力,直接决定了产线的稳定性和产品的一致性。无论是新建产线还是老线改造,设备采购往往不是简单的"买一台机器",而是涉及工装夹具设计、非标设备制造、机械加工配件供应、自动化集成和后续维修保养的系统工程。本文结合青岛本地制造业的实际需求,梳理工业设备从需求梳理到落地运维的关键环节,供工厂设备负责人和技术主管参考。
一、青岛工业设备的需求特点:为什么"通用设备"常常不够用
青岛的产业结构决定了设备需求呈现明显的多样化特征。家电与电子行业讲究节拍和精度,食品、饮料、啤酒、食用油、调味品等行业的产线更关注卫生等级、清洗便利性和耐腐蚀性,汽车零部件与轨道交通配套企业则对重复定位精度和工装刚性要求较高。纺织、印染、服装面料、家纺等轻工领域,又常常需要针对面料特性调整张力控制和输送方式。
这意味着,标准化的通用设备在很多时候只能解决"有没有"的问题,解决不了"合不合用"的问题。工厂真正需要的,往往是能够贴合自身工艺路线、场地条件和人员操作习惯的定制化方案。这也是近年来自动化设备定制和非标设备制造需求持续增长的根本原因。
- 场地受限:老厂房层高、柱距、通道宽度固定,设备外形尺寸需要重新核算;
- 工艺特殊:上料姿态、检测点位、装配顺序存在企业自身的工艺积累;
- 节拍匹配:单机效率必须与前后的输送、检测、包装环节衔接,否则形成瓶颈;
- 物料差异:来料公差、包装形式、批次一致性都会影响设备的适应能力。
二、工装夹具设计:被低估的"精度放大器"
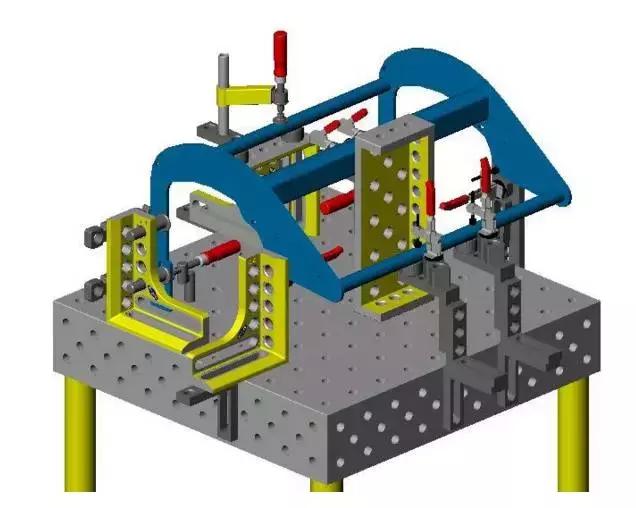
在很多加工不良的案例中,问题并不出在机床本身,而是出在工装夹具设计环节。夹具承担着定位与夹紧两大功能,定位面选择不当、夹紧力方向与切削力方向冲突、过定位或欠定位,都会导致尺寸漂移、表面振纹甚至工件变形。对于薄壁件、异形件、铸件毛坯等难加工对象,夹具方案往往需要与工艺路线同步评审。
一套成熟的夹具设计通常要经过几个步骤:先确认基准与工序间的尺寸链关系,再确定定位元件的形式与布置,随后校核夹紧力大小与作用点,最后考虑排屑、冷却液流向和装卸的便捷性。对于需要快速换型的产线,还可以引入快换底板、零点定位系统或模块化工装,把换型时间从小时级压缩到分钟级。这类设计能力,是判断一家青岛自动化公司是否具备工程落地经验的重要参考。
三、非标设备制造:从方案到交付的关键控制点
非标设备制造的本质是"按需设计、按图制造、按工艺调试"。它没有现成的样机可以照搬,风险主要集中在方案阶段和调试阶段。结合青岛本地项目经验,以下几个节点值得重点关注:
- 需求冻结:明确产能、节拍、良率目标、来料范围、接口条件和验收标准,避免后期反复变更;
- 方案评审:对机构原理、气动与电气选型、安全防护、人机工程做可行性论证,必要时制作关键机构的手板验证;
- 加工与装配:机架焊接变形控制、导轨面加工精度、机械加工配件的材质与热处理,都会影响整机寿命;
- 联调与试产:空载、单机、联线三个阶段逐步推进,用实际物料跑够批次,统计节拍与故障间隔;
- 交付与培训:图纸、程序、备件清单、操作与维护手册同步移交,避免"设备能用但没人会修"。
需要提醒的是,非标设备的报价差异往往来自配置与冗余设计。伺服品牌、传感器等级、安全回路、机架用料、表面处理方式,都会体现在成本里。单纯比价容易陷入"低价中标、后期加钱"的循环,更合理的做法是对比技术协议中的具体条款。
四、生产线改造:存量产线的性价比之选
并非所有产能提升都需要新建车间。对于不少青岛工厂来说,生产线改造是投入产出比更高的路径。常见改造方向包括:用自动上料替代人工搬运,在关键工位增加视觉检测或在线测量,把分散的单机通过输送线与控制系统串联,对老旧电控柜进行更新以满足安全与数据采集要求。
改造项目的难点在于"不停产或少停产"。这要求实施方对原有设备的机械结构、电气图纸和工艺逻辑有充分了解,通常需要现场测绘和逆向梳理。合理的做法是把改造拆分成若干可独立运行的模块,利用周末或检修窗口分批上线,降低对交付节奏的影响。
五、工业设备维修与配件供应:容易被忽视的长期成本
设备买回来只是开始。轴承、齿轮、同步带、气缸、密封件、传感器、变频器、伺服驱动器等易损件的供应速度,直接影响停机损失。对于食品、啤酒、乳制品等连续生产行业,一次非计划停机的代价可能远超配件本身的价格。
因此,在评估青岛工业设备供应商时,建议同步考察其工业设备维修响应能力和机械加工配件的配套能力。具备机加工基础的团队,能够在原厂件交期较长时提供替代加工方案,例如非标法兰、连接板、传动轴、模具镶件等,为产线争取宝贵的缓冲时间。同时,建立关键设备的备件台账和点检计划,比事后抢修更经济。
六、给青岛工厂设备负责人的几点实操建议
- 先梳理工艺,再谈设备。把工序流程图、节拍要求、来料状态、场地尺寸整理成书面材料,沟通效率会明显提升;
- 优先选择本地化服务能力强的合作方。设备调试、培训、维修都依赖现场响应,地理距离是实实在在的成本;
- 重视验收标准。把产能、良率、节拍、噪音、安全防护、能耗等指标写进技术协议,并约定试产批次;
- 关注可维护性。气路、电柜、传动部位的检修空间,以及程序的可读性,都会影响后续多年的使用体验;
- 把自动化看作渐进过程。从单点工位自动化起步,跑通后再联线,比一次性大规模投入更稳妥。
总体来看,青岛工业设备的选型与配套,考验的是供应商对工艺的理解深度和工程落地能力。从工装夹具设计到非标设备制造,从生产线改造到日常维修与配件供应,每一个环节都需要机械、电气、控制多专业的协同。工厂在选择合作伙伴时,与其只看设备外观和报价单,不如深入考察对方的项目案例、加工能力和响应机制——这些才是设备长期稳定运行的底层保障。